| 加工定制:是 | 种类:酿酒配套设备 | 功能:发酵 |
| 品牌:史密力维 | 型号:100L-10000L | 功率:40kw |
| 适用范围:酒厂 啤酒屋 酒吧 餐饮店 |
在啤酒产业规模化升级背景下,布局区域性大型精酿生产基地、扩建年产 10 万吨级啤酒生产线,成为品牌扩张、抢占区域酒水市场的核心路径。筹建万吨级酒厂痛点繁多:多方对接设计院、设备厂商、安装施工团队,方案衔接混乱、工期拖沓、工艺不匹配、投产慢、后期运维繁杂。选择具备整厂交钥匙总包能力的专业设备生产厂家,一站式落地年产 10 万吨精酿项目,是高效建厂、控制投资风险的***方案。
史密力维深耕大型啤酒装备制造多年,具备压力容器生产、工业管道安装、机电工程施工全套资质,专注年产 10 万吨精酿啤酒整线交钥匙工程总承包,从前期项目规划到正式投产交付全链条闭环服务,真正做到客户拿到钥匙即可量产酿酒,省去多方对接繁琐流程。
一、 生产线完整系统配置(全流程自动化布局)
整套生产线覆盖原料仓储→糖化酿造→发酵成熟→过滤清酒→杀菌灌装→公用配套全工序,适配工业精酿规模化连续生产,核心配置标准化、可按需定制调整:
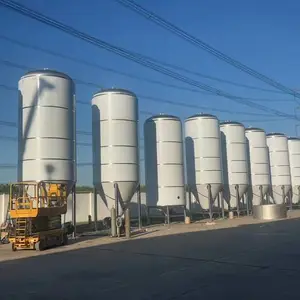
原料处理系统配套大容量麦芽筒仓仓储系统、全自动湿法粉碎机组、酒花低温冷藏库,实现原料自动输送、精准配比、均匀粉碎,提升麦汁浸出率,满足长期连续化投料生产需求。
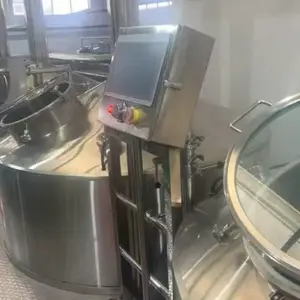
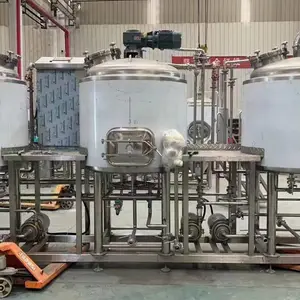
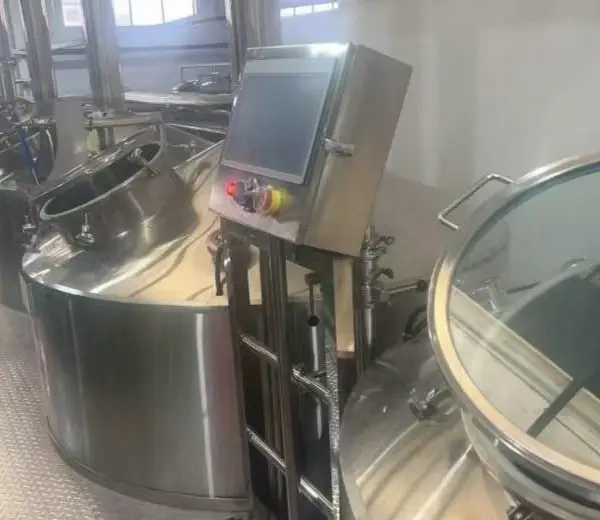
全自动糖化系统采用大型多器式糖化机组,蒸汽加热模式,换热回收节能设计,温控精度 ±0.2℃,糖化、过滤、煮沸、回旋沉淀工序全自动 PLC 程序控制,批次酒质高度统一,适配大批量稳定酿造,能耗较传统生产线降低 15%-20%。
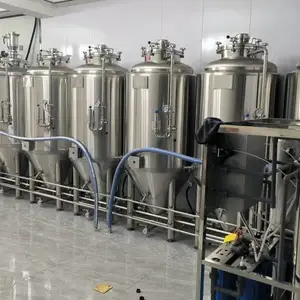
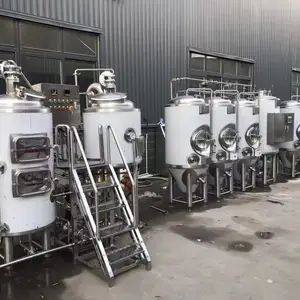
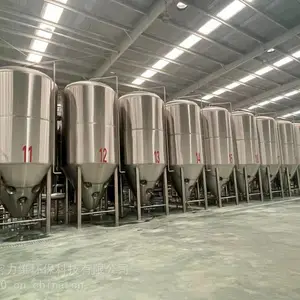
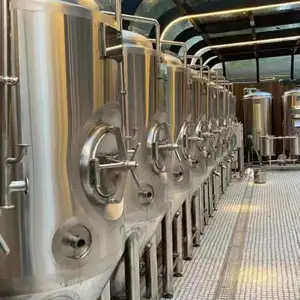
发酵储酒系统大容量锥底发酵罐集群、清酒罐、酵母扩培回收系统配套布局,双层聚氨酯保温、独立冷媒控温,适配黄啤、小麦啤、IPA、果味精酿等多品类同步生产;配备全自动 CIP 原位清洗系统,罐体无卫生死角,规避杂菌污染,延长设备使用寿命。
后处理灌装系统离心过滤、瞬时杀菌、二氧化碳回收系统配套,可对接瓶装、易拉罐、桶装全自动高速灌装生产线,实现成品酒自动灌装、压盖、贴标、装箱入库,完成从麦汁到成品全自动化产出。
公用配套系统制冷冰水机组、蒸汽锅炉、循环水处理、配电自控系统、通风除尘配套一体化设计,整线集中中控管理,减少人工值守,整条生产线仅需少量操作人员即可运维。
设备罐体接触酒液部位均采用304/316L 食品级不锈钢,数控下料、精密氩弧焊接、内壁镜面抛光,符合食品安全生产规范,承压达标、耐腐蚀易清洁,整机设计使用寿命 15 年以上。
二、交钥匙工程全流程总包服务(一站式建厂,省心落地)
区别于只销售单机设备的普通厂商,我司交钥匙模式包含全部落地环节,全程专人项目跟进:
前期规划设计上门实地勘测厂区场地,结合地块面积、能耗指标、环评要求、后期扩产规划,出具厂区总平面图、工艺流程图、水电管路排布施工图、投资预算方案,同步对接环评、建厂报批技术资料支持。
整线设备定制生产自有大型生产车间,罐体、管路、自控系统自主加工制造,拒绝贴牌外包,全程生产进度可线上跟进,支持客户进厂验货监造,把控用料、焊接、质检每一道工序。
现场安装整体施工专业机电安装团队进场,完成设备吊装、管路焊接、管道试压、电路布线、保温防腐施工,严格按照工业管道、压力容器规范施工,保障系统运行安全稳定。
全线调试投产验收安装完成后空载试运行、带料试酿造,连续多批次投料生产,校验产能、温控、出酒率、酒质各项指标,达标后出具完整验收资料,正式移交生产线。
系统化技术赋能培训分层级培训操作工、技术员、管理人员,内容涵盖设备启停、参数调节、工艺调整、故障排查、清洗消杀、日常维保;交付多款工业化成熟啤酒配方,提供长期工艺优化、新品研发技术支持,无需高薪聘请***酿酒总师。
长效售后运维保障整机多年质保,原厂备品备件常备库存;***快速响应,定期上门巡检维保,提供产线节能改造、产能扩容升级、老旧酒厂改造翻新一站式服务,保障酒厂长期稳定盈利生产。
三、项目适配场景
全新投资建设区域性大型精酿生产基地、***啤酒厂产能扩建升级、品牌代加工酿造工厂、招商引资大型酒水产业园项目,年产 10 万吨精酿交钥匙整线方案均可灵活匹配,支持分期建设、预留扩容接口,适配企业中长期发展规划。
大型酒厂投资体量高、周期长,设备品质、工艺设计、总包交付能力直接决定项目成败。选择源头生产厂家承接年产 10 万吨精酿啤酒交钥匙工程,整合设计、制造、施工、技术、售后全环节,压缩建设周期、严控整体投资成本,规模化入局精酿赛道更稳健。