| 加工定制:是 | 种类:酿酒配套设备 | 功能:发酵 |
| 品牌:史密力维 | 型号:100L-10000L | 功率:40kw |
| 适用范围:酒厂 啤酒屋 酒吧/餐饮店 |
当精酿啤酒从 “小众情怀” 走向规模化生产,年产 10 万吨不再是遥不可及的数字 —— 但这背后需要的不仅是产能堆砌,更是一套能平衡 “工业化效率” 与 “精酿风味个性” 的设备系统。史密力维针对 10 万吨级精酿项目的配置方案,从原料处理到成品灌装,每一环都藏着 “精准控量” 与 “灵活适配” 的双重逻辑,让规模化生产既保效率又不失灵魂。
一、原料处理系统:从 “吨级投料” 到 “风味前置把控”
10 万吨产能的起点,是每天近 300 吨麦芽的高效处理。史密力维采用 “双路并行原料线” 设计:
麦芽处理模块:配置 2 套 60 吨 / 日的锤式粉碎机(带变频调节),可根据酒款需求切换粉碎粒度(从粗粉碎的皮尔森到细粉碎的 stout),配合磁选除铁装置和比重分级筛,确保麦芽破碎均匀度达 95% 以上,避免碎粒过多导致的过滤堵塞。
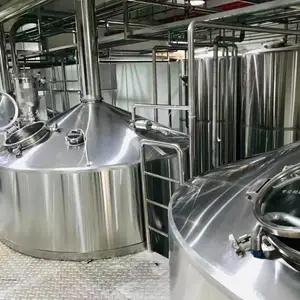
辅料处理系统:单独设置燕麦、小麦等辅料的蒸煮糊化罐(5000L / 台,共 4 台),采用蒸汽喷射加热(升温速度 10℃/min),通过酶解时间精准控制(如小麦需保持 65℃30 分钟),释放特殊风味物质,解决大规模生产中辅料风味不足的痛点。
自动化仓储:配套 1000 吨级麦芽立仓(3 个),通过 PLC 系统联动投料量,误差控制在 ±0.5%,避免人工投料的浪费与污染风险。
二、糖化系统:“多线并行 + 精准温控” 撑起产能核心
糖化是决定酒质的关键,10 万吨级配置的核心在于 “批次效率” 与 “风味稳定性” 的平衡:
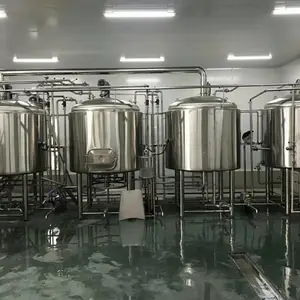
模块化糖化组:配置 6 套 50HL(5000L)糖化单元(含糖化锅、过滤槽、回旋沉淀槽),采用 “三锅两槽” ***布局,每批次糖化周期控制在 4 小时内,单日可完成 36 批次生产,理论年产能达 65700 吨(预留 30% 冗余应对峰值需求)。
精准温控技术:糖化锅采用 “夹套 + 内盘管” 双加热模式,配备进口铂电阻传感器(精度 ±0.1℃),通过 PID 算法实现阶梯控温(如蛋白质休止 63℃→糖化 68℃→糊化 78℃),温度波动不超过 ±0.3℃,确保每批次麦汁收得率稳定在 82% 以上。
高效过滤设计:过滤槽采用 “假底 + 耕刀” 结构,耕刀转速可无级调节(0-5rpm),配合自动洗糟程序(分 3 段进水,流量梯度控制),过滤时间缩短至 45 分钟,且麦汁浊度≤2EBC。
三、发酵环节:“智能温控 + 柔性批次” 兼顾规模与个性
精酿的灵魂在发酵,10 万吨级配置既要***效率,又要为不同酒款预留工艺空间:
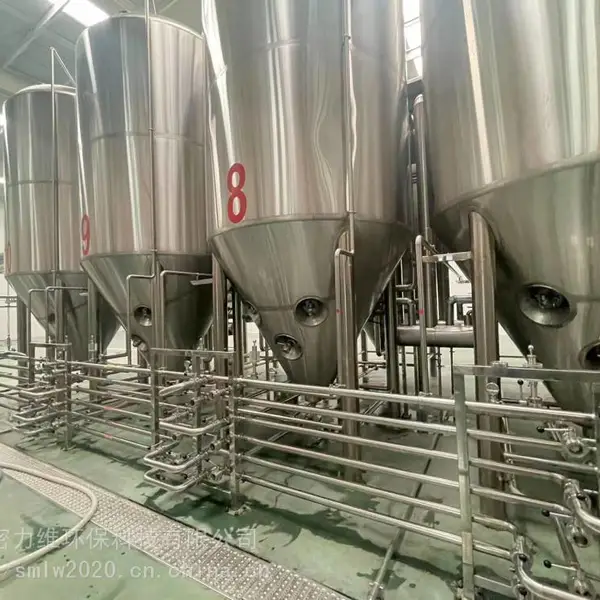
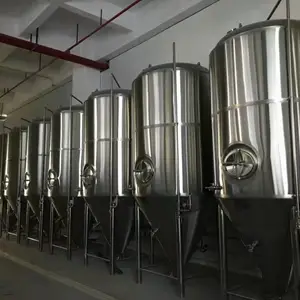
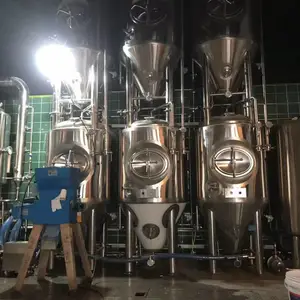
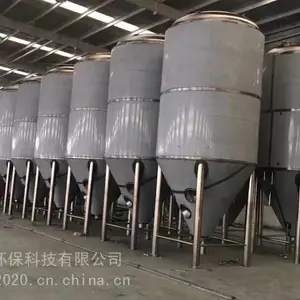
发酵罐集群:配置 100 台 100HL(10000L)锥形发酵罐,分区域布置(拉格区 / 艾尔区 / 特色酒区),其中 60 台带 glycol 双温区控制系统(罐身 + 锥底独立控温),可满足从低温发酵(拉格 8℃)到高温发酵(艾尔 20℃)的全需求。
自动化发酵管理:每台发酵罐配备在线 DO(溶解氧)、pH、压力传感器,数据实时传输至中央控制系统,可自动执行 “充氧→酵母添加→升压→降温” 全流程。例如酿造 IPA 时,系统会自动在发酵第 2 天启动 “干投酒花” 程序,通过罐顶压力差实现酒花风味物质的高效萃取。
柔性批次管理:支持 “小批量多品种” 并行生产,通过发酵罐编号与酒款配方绑定,系统自动调用对应工艺曲线(如酸啤需在发酵后期接入乳酸菌接种程序),单批次最小可至 10HL,解决规模化生产中 “个性酒款难落地” 的难题。
四、后处理与灌装:“效率提升” 不牺牲 “新鲜度”
从发酵完成到成品出厂,后处理环节直接影响酒体稳定性与风味保持:
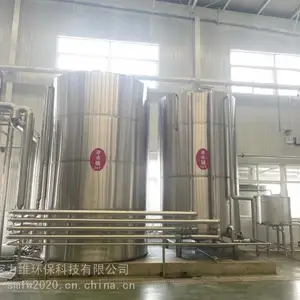
清酒系统:配置 4 套 200HL 清酒罐,采用 “硅藻土过滤 + 膜过滤” 双级处理,膜过滤精度达 0.45μm(可截留酵母与杂菌),同时保留酒体中的风味物质(如酯类、***醇),过滤后酒液浊度≤0.5EBC。
灌装线配置:采用 3 条高速灌装线(易拉罐 / 玻璃瓶 /keg 桶),其中易拉罐线速度达 3000 罐 / 小时,配备 “无菌灌装舱”(保持 100 级洁净度)和液位***控制系统(误差≤1mm),封盖合格率≥99.9%。
CIP 清洗系统:设置 6 套全自动 CIP 站,根据不同设备(发酵罐 / 管道 / 灌装阀)预设清洗程序(如碱性循环→酸性循环→热水消毒),清洗时间缩短至 90 分钟 / 批次,且化学残留≤0.1ppm,避免交叉污染影响酒质。
五、系统协同:数据驱动的 “产能弹性”
10 万吨级生产的核心竞争力,在于系统的 “协同效率”:
中央控制系统:通过 SCADA 系统整合全流程数据(原料消耗、糖化效率、发酵进度、能耗指标),可实时计算产能瓶颈(如当发酵罐利用率达 80% 时,自动提醒调整糖化批次),确保设备综合效率(OEE)稳定在 85% 以上。
能耗优化设计:蒸汽系统采用 “余热回收” 装置(糖化废水热量用于预热投料水),电力系统配置变频电机(平均节电 30%),整体吨酒能耗控制在 120kWh 以内,比传统设备降低 20%。
扩产预留接口:所有设备采用模块化设计,可通过增加糖化单元、发酵罐数量实现产能扩容(可升级至 15 万吨 / 年),避免二次建设的成本浪费。
对追求规模化的精酿品牌而言,史密力维的 10 万吨级方案,本质是 “用工业化的精度,做精酿的个性”—— 既解决了大规模生产中的效率、成本、稳定性问题,又通过柔性设计保留了精酿的核心竞争力。从麦芽破碎的 0.1mm 误差,到发酵温度的 ±0.3℃控制,再到多酒款并行的灵活调度,每个细节的打磨,都是为了让 “年产 10 万吨” 不仅是一个数字,更是精酿品牌走向大众的底气。