| 加工定制:是 | 种类:酿酒配套设备 | 功能:发酵 |
| 品牌:史密力维 | 型号:100L-10000L | 功率:40kw |
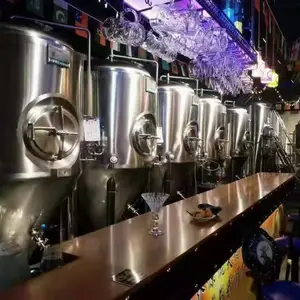
| 适用范围:酒厂 啤酒屋 酒吧/酒馆 |
一、高效生产,产能飞跃
糖化环节提效***
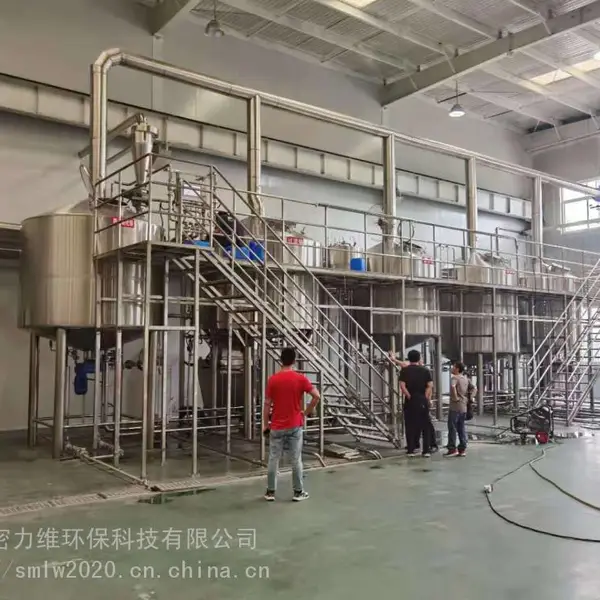
史密力维五吨五器自动化精酿设备的糖化系统,采用了***的模块化设计与智能控制技术。在糖化过程中,配备了多个独立的糖化锅,能够同时或交替进行糖化操作。以日产 5 吨的产能为例,单批次糖化量可达 2000L 。其独特的三层错流煮沸技术,***提升了热效率,相比传统设备热效率提升 30%,使得麦汁能够快速达到理想的煮沸状态,进而缩短糖化时间,整体生产周期较以往缩短了 30%。不仅如此,该技术还能让麦汁浸出***达 98%,这意味着原料的利用率大幅提高,有效减少了原料的浪费,为酒厂降低了生产成本,实现了高效生产与成本控制的双赢。
全流程无缝衔接
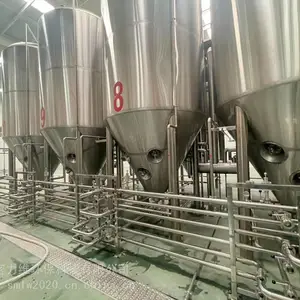
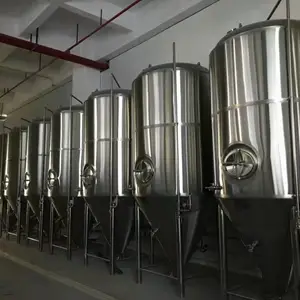
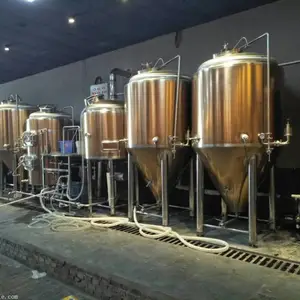
设备集成了糖化、发酵、过滤、灌装等全流程,各个环节通过精准的自动化控制系统实现无缝对接。一键式操作,即可启动整个酿造流程,无需人工频繁干预。在发酵阶段,设备配备恒温双循环系统,支持 6 - 8 个独立发酵罐同步工作,能够快速完成大量啤酒的发酵任务。同时,***的泵送控制及管道设计,***了物料在各设备间的高效传输,减少了等待时间,***提高了设备的整体利用率,年产能可达 1500 吨,让酒厂能够轻松应对大规模的市场需求。
二、精准酿造,风味稳定
精准温控保障品质
温度是影响啤酒风味的关键因素之一。该设备在糖化和发酵阶段均配备了高精度的温控系统。糖化锅采用大流量蒸汽 / 热水夹套循环,配合多点温度传感器与智能 PID 控制系统,能够实现 ±0.3℃的控温精度,确保麦芽酶解过程在温度环境下进行,精准释放风味物质。发酵罐的恒温双循环系统,温差精度更是能控制在 ±0.5℃,为酵母的生长和发酵提供了稳定且适宜的环境,使每一批次的啤酒都能拥有一致的高品质风味,风味一致性达到***水平,让消费者无论何时品尝,都能享受到熟悉且***的精酿口感。
智能监控与工艺优化
设备搭载了 PLC + 触摸屏实时显示数据系统,操作人员可随时直观地了解设备运行状态、各阶段的工艺参数等信息。同时,该系统还支持远程故障诊断与工艺优化。通过对大量生产数据的分析,智能系统能够及时发现潜在问题,并提供解决方案,确保设备的稳定运行。对于酿酒师而言,还可以根据实际情况远程调整工艺参数,精准******配方或进行创新酿造,为精酿啤酒的品质提升和风味创新提供了有力支持。
史密力维五吨五器自动化精酿设备,以其***的高效性与精准度,成为大型精酿啤酒酿造的理想选择。它不仅能够助力酒厂提升生产效率、降低成本,还能确保每一瓶啤酒都具有稳定且高品质的风味,在激烈的市场竞争中***,开启大型精酿酿造的新时代。