| 加工定制:是 | 品牌:史密力维 | 适用范围:西餐店设备、 中餐店设备、 酒厂设备 |
| 型号:100L-5000L |
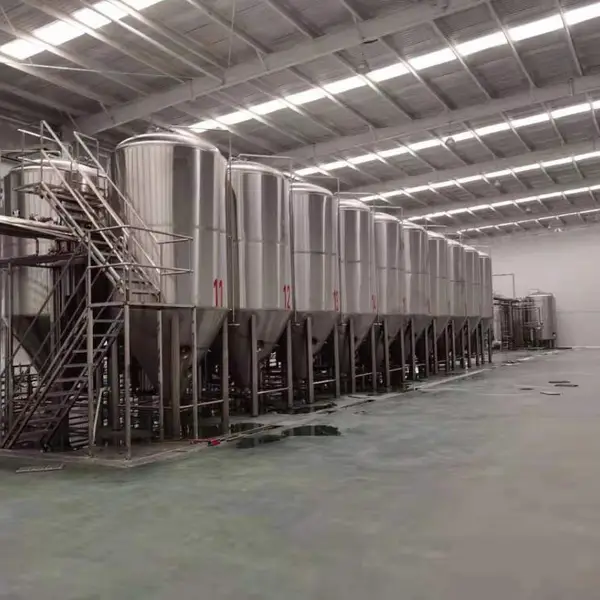
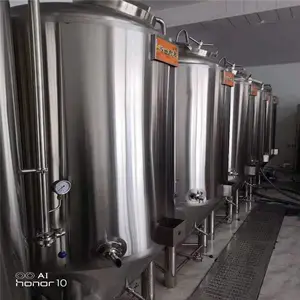
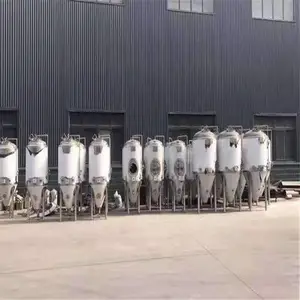
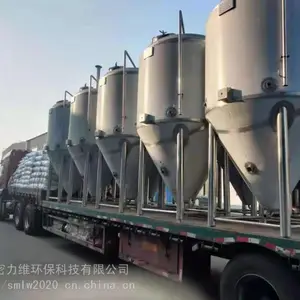
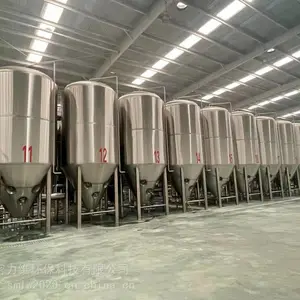
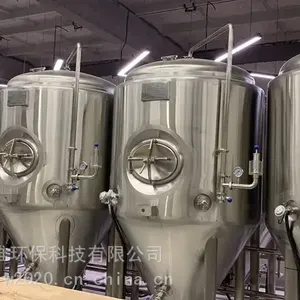
工厂型精酿啤酒厂设备是史密力维公司依据在市场出口设备十余年的经验,创新研发的新型精酿设备,设备全部采用SUS304材质,***了产品质量,糖化系统配备各类酒花装置,发酵系统配备取样、液位检测等各项装备,在满足常规的酿造工艺的同时,更能迎合目前市场上IPA等各类酿造工艺!
全套啤酒厂生产设备主要包含粉碎系统、糖化系统、发酵系统、制冷系统、清洗系统、控制系统等主要部件以及很多辅助部件。精酿啤酒设备型号:100升到10000升,不同的配置不同的型号精酿啤酒设备价格也不同。
精酿啤酒设备配置
两吨四器整体方案设计:
此方案日产能4--16吨。从规模上讲,不算大型啤酒工厂,但是,也已经不能说是小型啤酒工厂了。因此,啤酒生产的各个系统设备的选型设计尤为重要。本设计日产能4--16吨的啤酒工厂,采用下述整体设备配置方案1,采用柔性软螺旋原料输送;
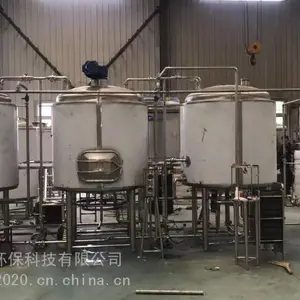
原辅料粉碎采用性能稳定的对辊麦芽粉碎机,对辊麦芽粉碎机具有下述优点:(1)、糖化和粉碎连续进行无需搬运大量减少人工。(2)、麦芽皮壳破碎较少,麦皮中单宁浸出减少。(3)、麦芽损失减少,收得***。(4)、糖化试验,麦汁透明度高。(5)、设备均为不锈钢,无腐蚀,维修保养工作最少。2,原料糖化采用四器组合--两锅两槽糖化设备配置,即糖化锅、过滤槽、煮沸锅、旋沉槽。日可完成糖化批次1-3次,需要增加产能时,仅需增设一只容积不大的麦汁暂存槽,即可达到日产4-8批次的糖化能力,产能可提高近50%。预留扩能空间大。注意事项糖化细节设计,它决定纯净度。如:风筒冷凝水导流装置就可减少外援杂质进入麦汁;筛板底部清洗系统都是***快速过滤、***纯净口感的细节
3麦汁降温采用一段式麦汁冷却方法。此法可降低糖化能耗进40%性价比高。麦汁冷却采用二段式板换冷却工艺,即麦汁由95℃左右降温至8℃左右,麦汁降温冷水由2℃升高到78℃左右。采用此工艺具有下述优点:
(1)、麦汁降温过程可以产生高于或等于麦汁总量的温度在78℃左右的高温热水,热水量是一次麦汁产量的1.2倍左右;
(2)、这部分热水可以作为下次麦汁制备过程中的投料水和洗糟水直接使用,可以节约麦汁制备工艺过程中大量的热能消耗,节约麦汁制备热能40%左右,节能
4,服务水罐决定操作方便和节能效果。服务水罐系统等虽然不是主体设备,但如果配置不齐、或不合理会对生产造成严重影响。配置纯净水罐(解决源水压力不足、停水、供应时断时续等问题),热水罐(热水回收再用)均对提高生产效率,节能降耗具有重要作用。(灵活性、节能化)
5,净水机:酿好酒必须用好水。“水是啤酒的血液”,水质处理永远是酿造的***道工序。酿造用水采用三级净化+一级纯化,***水质的纯净,并通过净化水和纯化水的合理优化配比。***啤酒的口感既***又不寡淡,在CO2的刺激下啤酒杀口力和醇厚度保持。